В области 3D-печати металлами, когда речь заходит о металлических порошках, в первую очередь обычно обращают внимание на такие показатели, как сферичность, гранулометрический состав, сыпучесть и содержание кислорода. Эти параметры напрямую определяют, как порошок поведёт себя в дальнейшем. Однако те, кто действительно занимается разработкой материалов, обычно следят ещё за одним моментом: успевает ли оборудование за темпом экспериментов.
Этап разработки не похож на серийное производство: состав приходится корректировать снова и снова, материалы могут часто меняться, а на одну пробную партию требуется всего от нескольких сотен граммов до нескольких килограммов порошка. В такой ситуации стоит задуматься: подходят ли для разработки материалов способы распыления, рассчитанные на крупносерийное производство? Ёмкость одной партии, гибкость по сырью и сам способ распыления заслуживают пересмотра. Именно для этой задачи ультразвуковой распылитель и становится новым выбором при разработке материалов и производстве порошка малыми партиями.
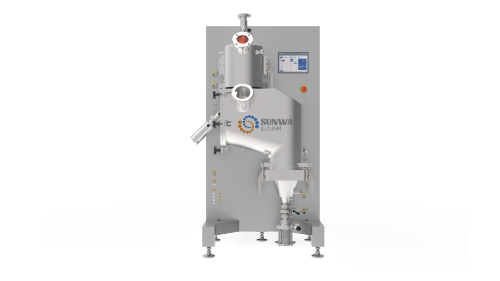
1. Сначала о процессе: как ультразвуковой распылитель превращает металл в порошок?
Основной принцип ультразвукового распылителя состоит в том, что металл сначала расплавляют, а затем с помощью ультразвуковых колебаний расплав дробят на мелкие капли, которые, охлаждаясь и затвердевая в инертной среде, образуют металлический порошок. На практике сырьё загружают в тигель, откачивают воздух, заполняют камеру аргоном или азотом высокой чистоты и проводят индукционную плавку. Расплав стабильно подаётся к распылительной головке, под действием колебаний превращается в капли, после чего охлаждается, собирается и классифицируется.
На первый взгляд процесс не кажется сложным; ключевой момент — стабильная стыковка этапов плавки, распыления и охлаждения. Для разных материалов и требований к порошку параметры — частоту ультразвука, расход расплава и другие — приходится подбирать отдельно, и в итоге именно они определяют гранулометрический состав порошка. Иными словами, ультразвуковое распыление — это не просто дробление расплавленного металла: расплав должен перейти из состояния плавки в состояние распыления и стабильно сформировать порошок с нужными характеристиками.
2. Теперь о задачах: какие сценарии лучше подходят для ультразвукового распыления?
Если посмотреть на реальные проекты НИОКР, становится видно, что ультразвуковое распыление применяют в основном там, где объёмы невелики, а материалы часто меняются — прежде всего в 3D-печати металлами, разработке новых сплавов и опытном производстве специальных металлических материалов.
1. Малотоннажное производство порошков для 3D-печати металлами
Для 3D-печати металлами нужны порошки с определёнными свойствами, тогда как на этапе разработки расход обычно ограничен. Алюминиевые, магниевые, медные и специальные сплавы — все они могут требовать опытных партий малого объёма. В проектах, где материал меняется часто, возможность распылять напрямую из чистых металлов, лигатур или готового сплава снижает ограничения по подготовке сырья.
2. Разработка новых сплавов и опытная отработка составов
Разработка нового сплава, как правило, сопровождается несколькими раундами корректировки состава. Ультразвуковое распыление позволяет использовать в качестве сырья чистые элементы, лигатуры или готовый сплав и проводить легирование прямо в процессе плавки, поэтому оно подходит для опытной отработки составов новых материалов и исследования свойств порошков.
3. Получение порошков химически активных металлов, например магниевых сплавов
К активным металлам, таким как магниевые сплавы, предъявляются высокие требования к защитной атмосфере при распылении. Оборудование работает с вакуумом и защитой аргоном или азотом высокой чистоты: плавка, распыление и охлаждение идут полностью в инертной среде, что делает его пригодным для получения порошков магниевых, алюминиевых, медных и специальных сплавов.
4. Порошковая металлургия и другие применения металлических порошков
Помимо 3D-печати, металлические порошки, полученные ультразвуковым распылением, применяются в порошковой металлургии, а также в исследованиях материалов для аэрокосмической и медицинской отраслей. В малотоннажных проектах — опытная отработка специальных сплавов, проверка свойств материалов, исследование технологии получения порошков — оборудование может служить начальным звеном производства порошка и стыковаться с последующими операциями классификации и сбора.
3. Вернёмся к самому порошку: какие требования предъявляют к нему разные применения?
Требования к металлическому порошку в разных применениях не полностью совпадают. Для 3D-печати и разработки новых сплавов помимо базового качества порошка нужно учитывать контроль гранулометрии, требования к атмосфере для активных металлов и расход на этапе разработки.
Сферичность влияет на сыпучесть и распределение порошка при нанесении. Чем ближе форма частиц к сферической, тем равномернее ложится порошок, поэтому сферичность — один из важнейших показателей качества металлического порошка.
Размер частиц и их распределение определяют практическое применение порошка. Разные технологии печати и направления исследований требуют разных диапазонов размеров, поэтому в процессе распыления нужен определённый запас по регулировке гранулометрии, а целевой размер достигается последующей классификацией.
Для активных металлов важно также следить за содержанием кислорода и дефектами порошка. На примере магниевых сплавов: при распылении необходимо контролировать содержание кислорода; кроме того, такие дефекты, как полые и сателлитные частицы, снижают качество порошка и могут повышать риск пор и трещин при аддитивном производстве.
Производство порошка для НИОКР должно также соответствовать малым объёмам одной партии. Новые сплавы обычно проходят несколько раундов отработки состава, а расход порошка за один раз ограничен. Если оборудование рассчитано только на крупносерийное производство, расход материала на этапе разработки легко возрастает. Поэтому объём от нескольких сотен граммов до нескольких килограммов лучше отвечает таким задачам.
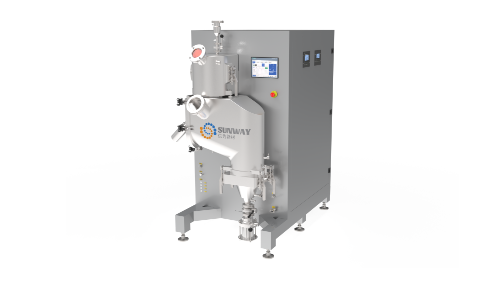
4. Отталкиваясь от потребностей: как ультразвуковой распылитель адаптируется к производству порошка для НИОКР?
Для малых партий, широкой номенклатуры материалов и получения порошков активных металлов ультразвуковой распылитель отвечает задачам разработки по нескольким направлениям: способ плавки, объём партии, форма сырья и контроль атмосферы.
Плавка и распыление тесно связаны. После загрузки металлического сырья в тигель система среднечастотной индукции выполняет плавку и легирование, затем расплав поступает на ультразвуковое распыление, а на выходе циклонная сепарация и классификационный рассев завершают сбор порошка.
Объём партии подходит для опытного производства. Оборудование предлагает тигли двух типоразмеров — 0,4 л и 0,8 л — с выходом порошка от 100 г до нескольких килограммов; объём выбирается под фактический расход проекта НИОКР, что снижает потери материала при малосерийных испытаниях.
Форма сырья не ограничена прутком. Чистые элементы, лигатуры и готовый сплав можно использовать как сырьё для плавки напрямую, а состав сплава задавать прямо в тигле — это удобно для проектов с многократной корректировкой состава.
Процесс распыления идёт в защитной инертной атмосфере. Оборудование сначала откачивает воздух и продувает камеру, затем заполняет её аргоном или азотом высокой чистоты и проводит плавку, распыление и охлаждение в защитной среде, что подходит для порошков с высокими требованиями к атмосфере.
Кроме того, компактная установка занимает всего несколько квадратных метров и вместе с инфраструктурой не требует сложного крупного вспомогательного оборудования, что упрощает размещение в лаборатории или опытном цехе.
5. На практике: при каких задачах стоит рассматривать ультразвуковое распыление?
Ультразвуковой распылитель лучше всего подходит для опытного производства в НИОКР и малосерийного выпуска порошка. Необходимость многократно корректировать состав сплава, проводить проверку методом 3D-печати или работать с активными металлами вроде магниевых сплавов — довольно типичные сценарии. На этом этапе объёмы ограничены, а материалы меняются быстро, поэтому гибкость по объёму партии и контроль атмосферы часто важнее, чем погоня за производительностью как таковой.
При выборе оборудования важно учитывать и стадию проекта. Если материалов много, партии небольшие, а состав меняется часто, ультразвуковое распыление даёт больше практической пользы; если же проект уже вышел на крупносерийное непрерывное производство одного материала, решение стоит пересмотреть исходя из производительности, способа производства и реальных условий работы.
В конечном счёте производство металлических порошков всегда возвращается к самому материалу и его практическому применению. Разные материалы и разные этапы разработки предъявляют к оборудованию разные требования. От порошка для пробной 3D-печати до проверки состава нового сплава и исследования специальных металлических материалов оборудование — лишь отправная точка; результат определяет соответствие между материалом, технологией и оборудованием. Для разработки материалов сокращение одного цикла опытного производства может дать ещё одну возможность проверки, а каждая проверка — важный шаг нового материала к применению.
 English
 中文
 Español
 ภาษาไทย
 Pусский
 Bahasa Indonesia
 Tiếng Việt