En el ámbito de la impresión 3D de metales, cuando se habla de polvos metálicos lo habitual es fijarse primero en indicadores como la esfericidad, la distribución del tamaño de partícula, la fluidez y el contenido de oxígeno. Todos ellos influyen directamente en el comportamiento posterior del polvo. Pero quienes se dedican de verdad al desarrollo de materiales suelen prestar atención a algo más: si el equipo es capaz de seguir el ritmo de los ensayos.
La fase de desarrollo no se parece a la producción en serie. La formulación exige ajustes repetidos, los materiales pueden cambiar con frecuencia y, sin embargo, cada prueba de fabricación solo necesita entre unos cientos de gramos y unos pocos kilogramos de polvo. Llegados a este punto, ¿sirven igual de bien para el desarrollo de materiales los métodos de atomización concebidos para la producción a gran escala? La capacidad por lote, la adaptabilidad a las materias primas y el propio método de atomización merecen, por tanto, una nueva revisión. Precisamente por esta necesidad, el atomizador ultrasónico de polvos se está consolidando como una nueva opción para el desarrollo de materiales y la producción de polvo en pequeñas cantidades.
I. Primero, el proceso: ¿cómo transforma el metal en polvo el atomizador ultrasónico?
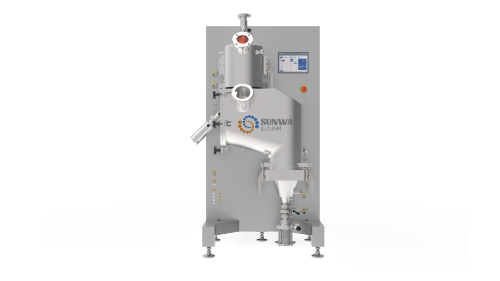
La idea básica del atomizador ultrasónico de polvos consiste en fundir primero el metal y, a continuación, aprovechar la vibración ultrasónica para dispersar el metal fundido en gotas muy finas que, tras solidificarse en una atmósfera de gas inerte, dan lugar al polvo metálico. En la práctica, la materia prima se carga en un crisol; se hace el vacío y se introduce argón o nitrógeno de alta pureza, y a continuación se realiza la fusión por inducción. El metal fundido fluye de forma estable hacia la boquilla de atomización, donde la vibración lo convierte en gotas que después se enfrían, se recogen y se clasifican.
A primera vista el proceso no parece complicado; la clave está en que las etapas de fusión, atomización y enfriamiento encajen de forma estable. Para distintos materiales y requisitos de producción, parámetros como la frecuencia ultrasónica y el caudal de metal fundido deben ajustarse en consecuencia, lo que termina determinando la distribución del tamaño de partícula del polvo. Dicho de otro modo, la atomización ultrasónica no se limita a «romper» el metal fundido: lo que busca es que el metal pase del estado de fusión al de atomización y forme de manera estable un polvo que cumpla los requisitos.
II. Después, las necesidades de aplicación: ¿qué escenarios encajan mejor con la atomización ultrasónica?
Si trasladamos la mirada a los proyectos reales de I+D, veremos que la atomización ultrasónica se emplea sobre todo en tareas de fabricación de polvo con volúmenes pequeños y con materiales muy variables, en especial en la impresión 3D de metales, el desarrollo de nuevas aleaciones y la fabricación de prueba de materiales metálicos especiales.
1. Preparación de lotes pequeños de polvo para impresión 3D de metales
La impresión 3D de metales requiere polvos metálicos con prestaciones específicas, mientras que el consumo en la fase de desarrollo suele ser limitado. Las aleaciones de aluminio, de magnesio y de cobre, así como las aleaciones especiales, pueden implicar fabricaciones de prueba en lotes pequeños. En proyectos en los que el material cambia con frecuencia, poder atomizar directamente a partir de metales puros, aleaciones madre o aleaciones ya terminadas reduce las limitaciones en la preparación de materias primas.
2. Desarrollo de nuevas aleaciones y fabricación de prueba de formulaciones
El desarrollo de una nueva aleación suele implicar varias rondas de ajuste de la formulación. La atomización ultrasónica permite utilizar elementos puros, aleaciones madre o la aleación final como materia prima y completar la aleación durante la propia fusión, por lo que resulta adecuada para la fabricación de prueba de nuevas formulaciones y para el estudio de las propiedades del polvo.
3. Preparación de polvos de metales reactivos como las aleaciones de magnesio
Los metales reactivos, como las aleaciones de magnesio, exigen condiciones muy estrictas de atmósfera protectora durante la atomización. El equipo trabaja con vacío y protección de argón o nitrógeno de alta pureza, de modo que la fusión, la atomización y el enfriamiento se realizan íntegramente en atmósfera inerte; esto lo hace apto para producir polvos de aleaciones de magnesio, aluminio, cobre y aleaciones especiales.
4. Metalurgia de polvos y otras aplicaciones de los polvos metálicos
Además de la impresión 3D, los polvos metálicos obtenidos por atomización ultrasónica pueden emplearse en metalurgia de polvos y en la investigación de materiales para sectores como la aeronáutica y la medicina. En proyectos de lotes pequeños —fabricación de prueba de aleaciones especiales, validación de propiedades de materiales o estudio de procesos de atomización— el equipo puede actuar como etapa inicial de producción de polvo y enlazar con las operaciones posteriores de clasificación y recogida.
III. Volviendo al polvo: ¿qué exigen de él las distintas aplicaciones?
Las exigencias que cada aplicación plantea al polvo metálico no son idénticas. En la impresión 3D y el desarrollo de nuevas aleaciones, además de la calidad básica del polvo, hay que atender al control del tamaño de partícula, a las condiciones de atmósfera que requieren los metales reactivos y al consumo propio de la fase de desarrollo.
La esfericidad influye en la fluidez y el extendido del polvo. Cuanto más se aproxima la morfología de las partículas a la esfera, mejor se extiende el polvo de forma uniforme; por eso la esfericidad es uno de los indicadores más importantes para evaluar la calidad de un polvo metálico.
El tamaño de partícula y su distribución condicionan el uso real del polvo. Cada proceso de impresión y cada línea de investigación exigen rangos de granulometría distintos, de modo que el proceso de atomización debe ofrecer cierto margen de ajuste y permitir alcanzar el tamaño objetivo mediante una clasificación posterior.
En los metales reactivos hay que vigilar además el contenido de oxígeno y los defectos del polvo. En el caso de las aleaciones de magnesio, por ejemplo, es necesario controlar el oxígeno durante la atomización; al mismo tiempo, defectos como las partículas huecas o los satélites afectan a la calidad del polvo y pueden aumentar el riesgo de porosidad y fisuración en la fabricación aditiva.
La producción de polvo para I+D exige además ajustarse a lotes unitarios pequeños. Las nuevas aleaciones suelen pasar por varias rondas de prueba de formulación y el consumo por ensayo es limitado. Si el equipo solo se adapta a la producción a gran escala, es fácil que aumente el consumo de material en la fase de desarrollo. Por eso, una escala de producción de entre varios cientos de gramos y unos pocos kilogramos encaja mejor con este tipo de necesidades.
IV. Partiendo de la necesidad: ¿cómo se adapta el atomizador ultrasónico a la producción para I+D?
Para la producción de polvo en lotes pequeños, con gran variedad de materiales y con metales reactivos, el atomizador ultrasónico responde a las necesidades de I+D desde varios frentes: el modo de fusión, las capacidades por lote, el formato de la materia prima y el control de la atmósfera.
Fusión y atomización van estrechamente unidas. Una vez cargada la materia prima metálica en el crisol, un sistema de inducción de media frecuencia realiza la fusión y la aleación, y el metal fundido pasa después a la etapa de atomización ultrasónica; en la parte final, la separación por ciclón y el cribado por clasificación completan la recogida del polvo.
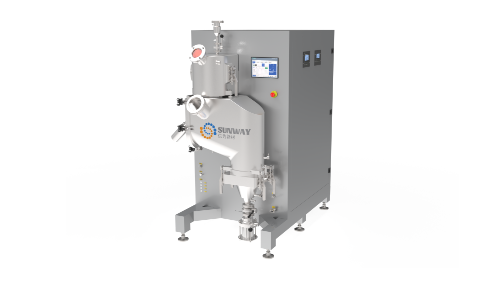
Las capacidades por lote son adecuadas para la fabricación de prueba. El equipo ofrece dos tamaños de crisol, de 0,4 L y 0,8 L, con una producción de polvo que va de 100 g a varios kilogramos, de modo que puede elegirse según el consumo real de cada proyecto de I+D y reducir así el gasto de material en las pruebas de lotes pequeños.
El formato de la materia prima no se limita a barras. Los elementos puros, las aleaciones madre y la aleación final pueden emplearse directamente como materia prima de fusión, y la composición puede configurarse dentro del crisol, algo idóneo para proyectos que requieren ajustar la formulación repetidamente.
El proceso de atomización trabaja con protección de gas inerte. El equipo hace primero el vacío y realiza un barrido de gas; luego introduce argón o nitrógeno de alta pureza y lleva a cabo la fusión, la atomización y el enfriamiento en atmósfera protectora, lo que lo hace apto para producir polvos metálicos con requisitos de atmósfera exigentes.
Además, el equipo compacto ocupa apenas unos pocos metros cuadrados y, infraestructura incluida, no necesita grandes instalaciones auxiliares, lo que facilita su instalación en laboratorios y entornos de fabricación de prueba.
V. En proyectos reales: ¿qué necesidades justifican considerar la atomización ultrasónica?
El atomizador ultrasónico de polvos está especialmente indicado para la fabricación de prueba en I+D y la producción de polvo en pequeñas cantidades. Ajustar repetidamente la formulación de una aleación, llevar a cabo validaciones de impresión 3D o trabajar con metales reactivos como las aleaciones de magnesio son escenarios de aplicación bastante típicos. En esta fase, con consumos limitados y materiales que cambian deprisa, la flexibilidad de lote y el control de la atmósfera suelen importar más que la búsqueda de capacidad productiva por sí sola.
La elección del equipo depende también de la etapa en que se encuentre el proyecto. Si hay muchos tipos de materiales, consumos pequeños por lote y una iteración frecuente de las formulaciones, la atomización ultrasónica aporta un valor práctico mayor; si el proyecto ya ha entrado en una etapa de producción continua a gran escala con un solo material, conviene reevaluar la decisión en función de la capacidad, el modo de producción y las condiciones reales de trabajo.
La preparación de polvos metálicos acaba remitiendo siempre al material mismo y a su aplicación real. Cada material y cada etapa de desarrollo plantean exigencias distintas al equipo de atomización. Desde el polvo de prueba para impresión 3D hasta la validación de la formulación de una nueva aleación y la investigación de materiales metálicos especiales, el equipo es solo el punto de partida: lo que decide el resultado es el encaje entre material, proceso y equipo. Para el desarrollo de materiales, acortar un ciclo de fabricación de prueba puede significar una oportunidad más de validación, y cada validación es un paso importante hacia la aplicación de un nuevo material.
 English
 中文
 Español
 ภาษาไทย
 Pусский
 Bahasa Indonesia
 Tiếng Việt